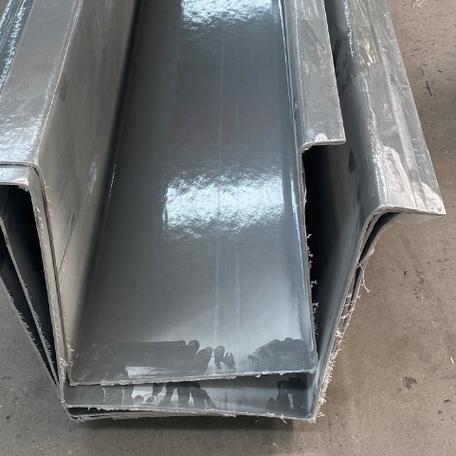
日本旭化成Leona PA66 90G50 玻璃纤维增强塑料制品的工业应用与性能解析
引言
在现代工业制造领域,工程塑料扮演着不可替代的角色。日本旭化成(Asahi Kasei)作为全球领先的化工材料供应商,其Leona系列聚酰胺66(PA66)产品在汽车、电子电气、工业机械等行业享有盛誉。其中,Leona PA66 90G50作为一种50%玻璃纤维增强的工程塑料,凭借优异的机械性能、耐热性和尺寸稳定性,成为玻璃纤维增强塑料制品中的代表性材料。本文将从材料特性、加工工艺、典型应用及市场定位等方面对该产品进行系统解析。
一、材料概述
Leona是旭化成PA66树脂的注册商标,产品线涵盖非增强、玻纤增强、阻燃、耐热等多种规格。90G50中的"90"代表该系列的基础树脂体系,"G50"表示玻璃纤维含量为50%。如此高的玻纤填充比例使材料在刚性、强度和耐蠕变性方面显著提升,属于典型的高强度玻璃纤维增强塑料制品原材料。
从化学结构看,PA66由己二胺与己二酸缩聚而成,酰胺基团间形成的氢键赋予其高熔点和良好的力学性能。引入50%短切玻璃纤维后,纤维在基体中形成增强骨架,载荷通过界面传递至纤维,从而大幅提高拉伸强度、弯曲模量和热变形温度。
二、关键性能指标
- 力学性能:拉伸强度通常在220-250 MPa范围,弯曲模量可达15000 MPa以上,缺口冲击强度适中,适合承受高静态载荷的结构件。
- 热性能:玻纤增强使热变形温度(HDT,1.82 MPa负荷)提升至250℃左右,长期使用温度可达120-140℃,满足发动机舱周边及电器发热部件的耐热要求。
- 尺寸稳定性:50%玻纤填充显著降低线膨胀系数和成型收缩率,制品在温度变化和吸湿环境下尺寸波动小,适合精密结构件的制造。
- 耐化学性:对油脂、烃类溶剂和多数弱酸碱具有良好耐受性,但强酸和强碱环境需谨慎评估。
- 吸湿性:PA66本身具有吸湿倾向,玻纤增强后吸湿率有所降低,但潮湿环境下仍需考虑性能衰减和尺寸变化,必要时进行调湿处理。
三、加工工艺要点
Leona PA66 90G50可采用注塑成型为主的生产方式,加工时需注意如下要点:
- 干燥处理:PA66吸湿性强,注塑前须在80-100℃下除湿干燥4-6小时,含水率控制在0.1%以下,以避免水解降解和制品表面缺陷。
- 熔体温度:建议料筒温度在280-300℃之间,避免超过310℃引起热降解。
- 模具温度:80-100℃有助于结晶完善、改善制品表面光泽和尺寸稳定性。
- 玻纤取向控制:高填充体系流动过程中纤维易取向,浇口位置和流动路径设计应兼顾力学性能的方向性要求,避免熔接痕处强度下降。
- 螺杆与模具磨损:50%玻纤对设备和模具磨损较大,建议采用双合金螺杆料筒及耐磨模具钢材。
四、典型应用领域
作为性能均衡的高强度玻璃纤维增强塑料制品,Leona PA66 90G50广泛应用于以下场景:
- 汽车工业:进气歧管、发动机罩盖、冷却风扇框架、水泵壳体、齿轮和支架等发动机舱内高温高载荷部件。
- 电子电气:断路器外壳、线圈骨架、连接器、电动工具壳体等需要绝缘性与刚性兼备的结构件。
- 工业机械:纺织机械零件、泵阀部件、传动齿轮及高强度结构支架。
- 替代金属:在轻量化趋势下部分替代压铸铝和锌合金件,实现减重并降低加工能耗。
五、市场定位与选购建议
在世界工厂网等工业品B2B平台上,日本旭化成Leona PA66 90G50多按公斤或吨报价,价格受玻纤原料成本、汇率及供货批次影响。采购时建议重点关注:供应商是否为授权代理商、是否提供原厂物性表和批次检测报告、材料包装与储存条件是否合规,以及是否可根据制品需求提供配色、阻燃或耐水解改性方案。
同时应注意区分不同厂家的同规格50%玻纤增强PA66产品,在冲击韧性、流动性、脱模性和长期耐热老化方面存在差异,选材时应结合实际工况进行验证试验。
##
日本旭化成Leona PA66 90G50代表了50%玻璃纤维增强PA66材料的成熟工业水准,其在刚性、耐热与尺寸稳定性之间的平衡,使其成为玻璃纤维增强塑料制品领域的重要选择。随着汽车轻量化、电气设备小型化趋势的持续深化,此类高填充工程塑料的应用空间将进一步拓展。
如若转载,请注明出处:http://www.sdcnfrp.com/product/61.html
更新时间:2026-11-19 16:03:49